
Az airless palackgyártás nem egyszerűen egy műanyag palack formázásából áll; a mozgó alkatrészek precíz rendszerének kialakításáról szól, amely stabilan tartja a kozmetikai formulát az első szivattyútól az utolsóig. A leggyakoribb gyártási hibák – szivárgó szivattyúk, összeomló dugattyúk, nem következetes adagolás – szinte mindig az anyagválasztás és a formatervezés során hozott döntésekre vezethetők vissza, nem a szerelősoron. Ez az útmutató lebontja, hogy mi történik valójában az airless palackgyártás során, a minőségellenőrzési pontokat, amelyek meghatározzák, hogy egy palack megfelel-e a piacon, és azokat a gyakorlati kritériumokat, amelyeket az OEM beszállítók értékelése során kell figyelembe venni.
Mit jelent valójában a levegő nélküli palackgyártás?
A levegő nélküli palack egy háromkomponensű rendszer – palacktest, mozgó dugattyú és szivattyúfej –, és a gyártás minőségét az határozza meg, hogy ezek az alkatrészek milyen pontosan illeszkednek egymáshoz és hogyan mozognak.
A gyártás során a dugattyút a töltés előtt behelyezik a palacktestbe, majd a szivattyúfejet a palackra zárják. Amikor a felhasználó megnyomja a szivattyút, egy rugó vagy rugalmas mechanizmus hajtja felfelé a dugattyút, ami átnyomja a formulát egy egyirányú szelepen. A kialakítás alapvetően eltér a hagyományos palackgyártástól, mivel a dugattyú és a szivattyú mechanizmusa vákuumot hoz létre, amely mozgatja a terméket; nincs merítőcső és nincs beszívott levegő.
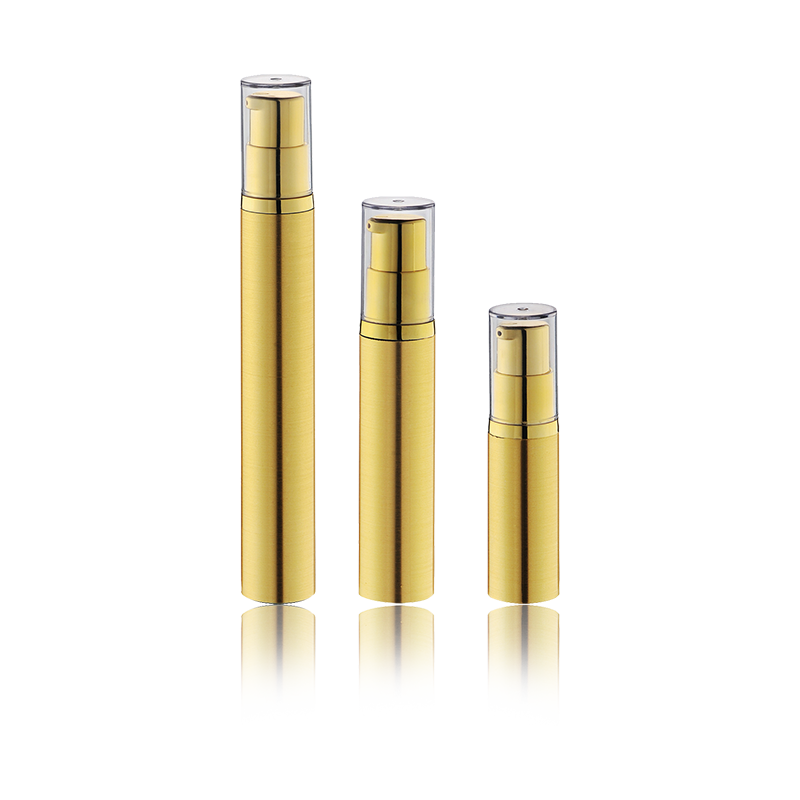
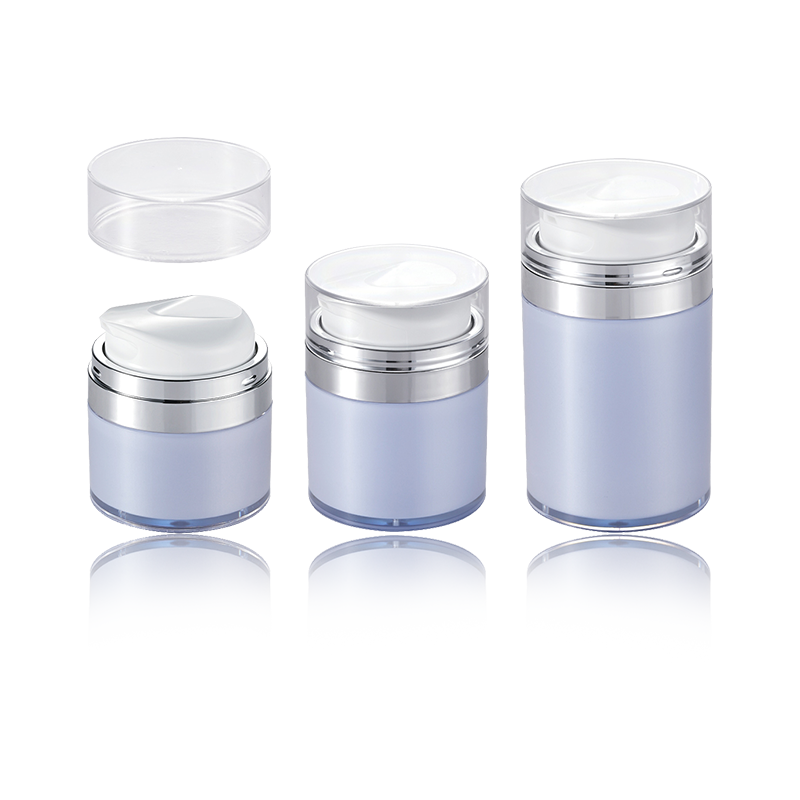
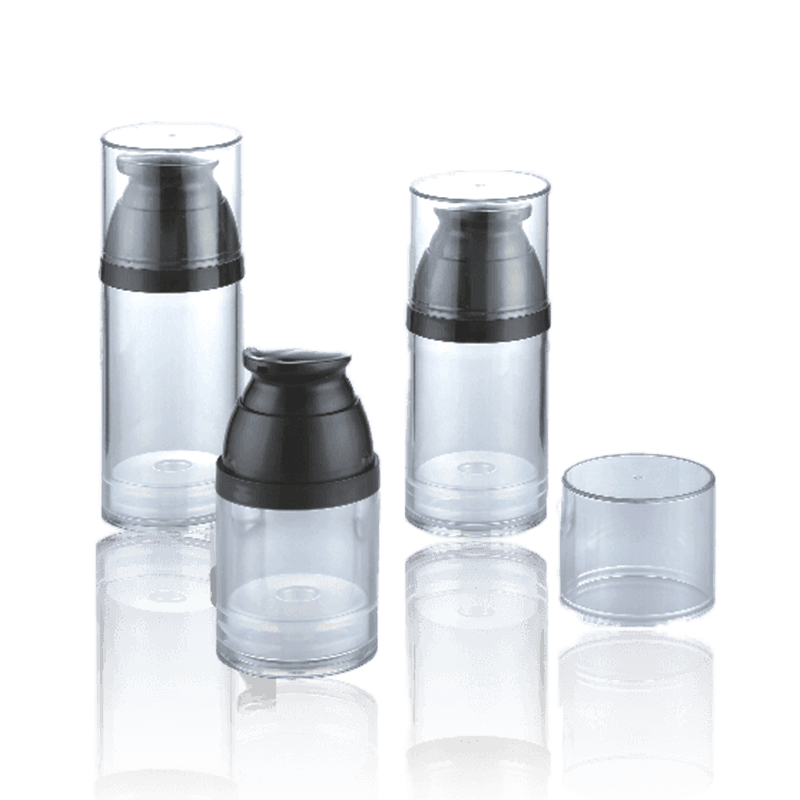
 Airless HS-001A vákuumpalack különböző kapacitásokkal Ez a vákuumpalack sorozat 5 ml-től 15 ml-ig terjed, 20 mm átmérőjű. Ez elengedhetetlen a dugattyútűrés és a gyártási pontosság megértéséhez. Termék megtekintése →
Ennek a mechanizmusnak a megértése nélkülözhetetlen a termelés tervezéséhez és a mi útmutató a kozmetikai airless palackok ismereteihez részletesebben ismerteti a technológiát. A legkritikusabb tűrés a dugattyú és a test közötti illeszkedés; ha a hézag túl szűk, a dugattyú megtapad, vagy a palack belül megkarcolódik, ha pedig túl laza, akkor levegő jut be és a képlet oxidálódik. A palacktest belső átmérőjének, a dugattyú átmérőjének vagy a szeleptömítés geometriájának kis eltérései szivárgáshoz, levegő behatolásához vagy szivattyúzási ellenálláshoz vezethetnek. Egy jó gyártási beállítás optikai válogatással vagy automatizált méréssel figyeli ezeket a méreteket, és az öntési folyamatnak elég stabilnak kell lennie ahhoz, hogy egyenletes falvastagságot tartson a palack teljes testén.
Anyagok és hatásuk a termelés minőségére
Az anyagválasztás az első döntés, amely meghatározza, hogy a tápszer túléli-e az eltarthatóságát levegőtlen tartályban, és ez az a tényező, amely a legközvetlenebbül befolyásolja a költségeket, a súlyt és az újrahasznosíthatóságot.
Az airless palackgyártásban leggyakrabban használt anyagok a PP, a PETG és a PMMA, amelyek mindegyike eltérő kompromisszumokkal rendelkezik. A PP jó vegyszerállóságot biztosít, és számos bőrápoló formula fő választása, de sokkal nehezebb magas fényű megjelenést elérni. A PETG kiváló tisztaságot biztosít, és gyakran használják prémium szérumokhoz és lotionokhoz, de kevésbé ellenáll az erős oldószereknek, és nagyobb odafigyelést igényel a töltési folyamat során. A PMMA eközben üvegszerű átlátszó felületet biztosít, de törékeny lehet, és magasabb költséggel jár.
| Anyag | Világosság | Vegyi ellenállás | Költség | A legalkalmasabb |
|---|---|---|---|---|
| PP | Alacsonytól közepesig | Magas | Alacsony | Lotionok, lemosók, fényvédők |
| PETG | Magas | Közepes | Közepes | Szérumok, krémek, olaj alapú formulák |
| PMMA | Nagyon magas | Közepes | Magas | Prémium bőrápoló, átlátszó csomagolás |
A fenti táblázat egyszerűsítés, de megmagyarázza, miért kell a szállítónak rákérdeznie a képletre, mielőtt anyagot ajánlana. A 30%-os olajfázisú szérummal jól működő airless flakon meghibásodhat egy alacsony viszkozitású, magas alkoholtartalmú toniknál. A gyártási vizsgálatnak mindig tartalmaznia kell a tényleges képlettel való kompatibilitási vizsgálatot, mind a tervezett tárolási hőmérsékleten, mind a hőmérsékleti ciklus alatt.
Főbb gyártási lépések és minőségellenőrzési pontok
A fröccsöntési pontosság és az összeszerelési tűrések azok, amelyek elválasztják a működőképes levegő nélküli palackot a szivárgó, ragadós vagy meghibásodott adagolótól.
A gyártási folyamat általában a palacktest, a dugattyú, a szivattyúfej és a gallér öntésével kezdődik. A fröccsöntés után minden alkatrészt megvizsgálnak, majd összeszerelnek. Gyakorlati szempontból a legkritikusabb ellenőrzési pontok a következők:
- Dugattyú-palack illesztési tűrés, amelyet legfeljebb 0,1 mm-en belül kell szabályozni, hogy megakadályozzák a levegő szivárgását, miközben lehetővé teszik a dugattyú zökkenőmentes mozgását.
- A szivattyú rugóereje és a szeleprepedési nyomás, amelyek meghatározzák az adagolási pontosságot és a szivattyú visszatérési sebességét.
- A gallér és a szivattyúfej tömített geometriája, ahol az alul- vagy túlhúzás szivárgást vagy csíkozást okozhat.
- A palacktest falvastagságának egyenletessége, ami különösen fontos a PP-palackoknál, mert az inkonzisztens vastagság látható vonalakat hoz létre, és befolyásolhatja a dugattyú mozgását.
Ezeken a mechanikai ellenőrzéseken túl a gyáraknak a tömeggyártás előtt a mintapalackokon töltési és szivattyúzási vizsgálatokat is kell végezniük. Ez azt jelenti, hogy meg kell tölteni egy reprezentatív tételt vízzel vagy egy helyőrző képlettel, át kell pumpálni a palackcikluson, és ellenőrizni kell a löketenkénti kimeneti térfogatot, a szivattyú visszatérő erejét, és azt, hogy a ciklus végén marad-e formula az alsó tartályban.
A megfelelő gyártópartner kiválasztása: mit kell ellenőrizni
Egy airless palack beszállítójának értékelésekor a tömeges rendelés leadása előtt ellenőriznie kell hat konkrét gyártási képességét, és ezt ugyanolyan szigorúsággal kell megtennie, mint a formulák fejlesztésénél.
Az ellenőrzőlista első pontja az, hogy a gyár rendelkezik-e saját fröccsöntő berendezéssel és házon belüli összeszerelő-ellenőrző sorral, mert a fröccsöntést alvállalkozóra bízva megnő az inkonzisztens méretek kockázata. Másodszor, kérjen tisztateret vagy pormentesített összeszerelési területet; levegő nélküli palackok szivattyúzási nehézségeket okozhatnak, ha por vagy penészmaradvány kerül a szivattyú mechanizmusába. Harmadszor, győződjön meg arról, hogy a gyár képes automatizált vagy félautomata minőségellenőrzést végezni, és minden egyes tételhez minőségellenőrzési jelentést készít. A teszteknek tartalmazniuk kell a szivárgásvizsgálatot, a szivattyúciklus tartósságát és a dugattyúút ellenőrzését.
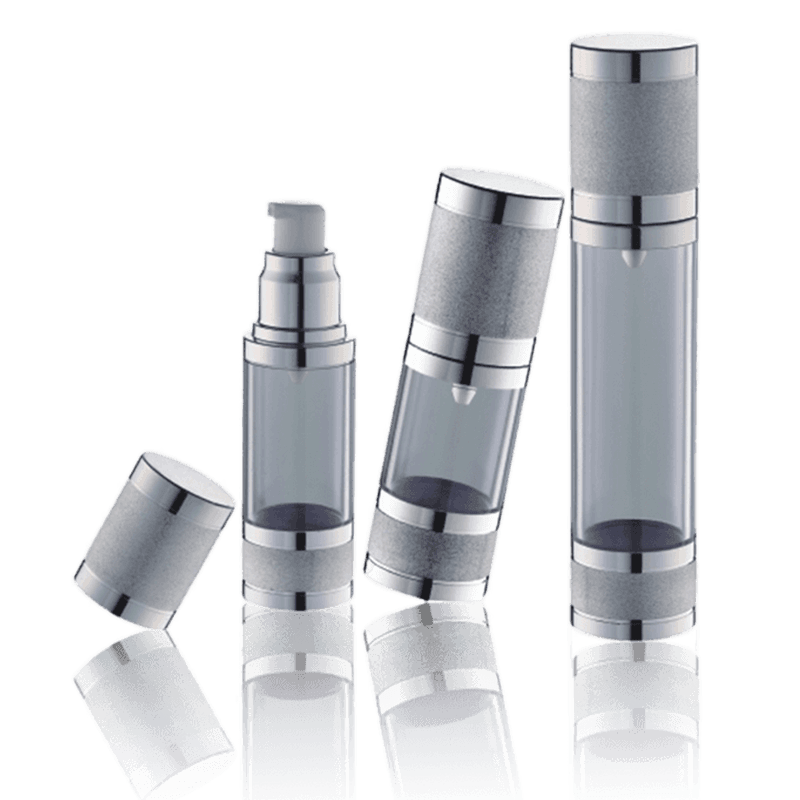
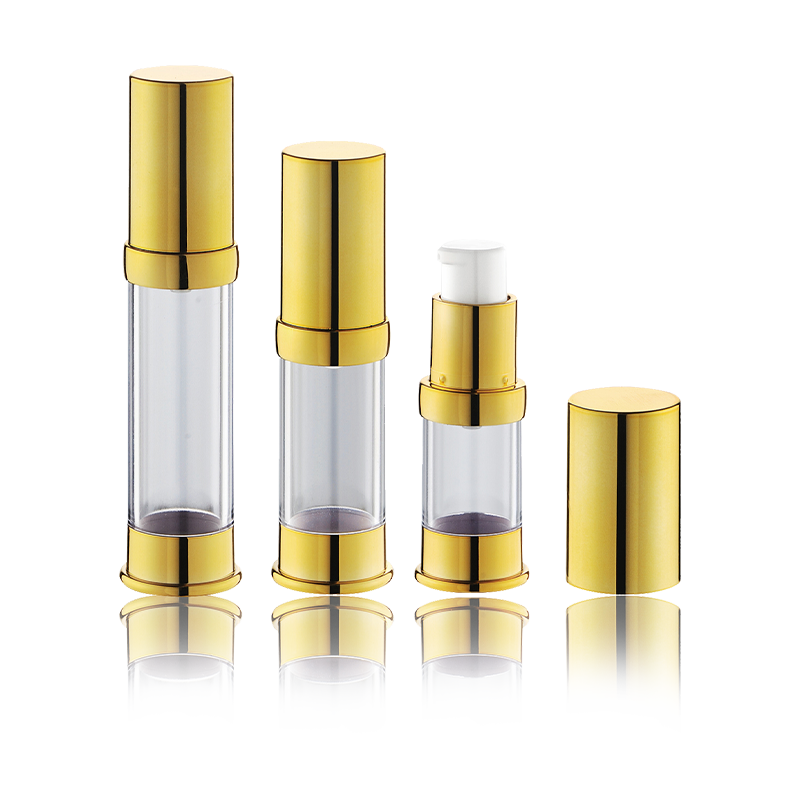
 Airless palack HS-017A matt felülettel és többféle méretben 50–120 ml-es kiszerelésben, 41,5 mm átmérőjű, ez a levegő nélküli palack fehér testtel és barna matt kupakkal rendelkezik. Kialakítása támogatja a házon belüli minőségellenőrzést és a testreszabási igényeket. Termék megtekintése →
Negyedszer, fontolja meg a szállító testreszabási képességét. Az airless palackokat gyakran kapacitásuk, nyakkiképzésük és szivattyú konfigurációjuk határozza meg. Egy termékplatformon belül több dugattyúméretet, rugót és szelep opciót kínáló gyár jelentős szerszámberuházást takaríthat meg. Ötödször, vizsgálja meg az anyagellátási láncot. A jó hírű beszállítók nyilatkoznak arról, hogy szűz, újrahasznosított vagy élelmiszer-minőségű gyantát használnak-e, és minőségi probléma esetén nyomon követhetik a gyantatételt a végtermékig. Hatodszor, és ami talán a legfontosabb, tekintse át a gyár múltját a tervezett piaccal.
Mely termékek működnek jól az Airlessben – és melyek nem
Az Airless technológia az alacsony és közepes viszkozitású bőrápoló formulákhoz illik a legjobban, míg a nagy viszkozitású krémek, púderek vagy alkohol alapú oldatok esetében további kompatibilitási ellenőrzésekre van szükség.
Az alábbi táblázat összefoglalja az elterjedt kozmetikai terméktípusok airless flakonokkal való gyakorlati kompatibilitását. A valódi tesztet azonban mindig a tényleges tápszeren kell lefuttatni a tervezett töltési térfogattal – még az általános szabályoknak megfelelő formula is kudarcot vallahat, ha a palack túl van töltve, vagy a termék vastag rétegben leülepszik az alján.
| Termék típusa | Tipikus viszkozitás | Airless kompatibilitás | Gyártási szempontok |
|---|---|---|---|
| Szérum | Alacsony | Magas | Pontos szeleptömítést igényel; kerülje a PP-vel erős alkoholtartalmú tápszereket. |
| Lotion | Közepes | Magas | A legtöbb anyagon jól működik; ellenőrizze a dugattyú mozgását időben. |
| Arckrém | Magas | Közepes | Nagyobb dugattyúnyílást igényel; figyelje a termék eltömődését. |
| Fényvédő krém | Közepes to high | Közepes to high | A kompatibilitás az UV-szűrőktől függ; egyes szűrők kölcsönhatásba lépnek a PP-vel. |
| Púder alapú tisztító | N/A | Alacsony | Nem ajánlott szabványos airless palackokban speciális szelepkialakítás nélkül. |
A beszerzési kockázat szempontjából a leggyakoribb probléma a túltöltés. Ha a palackot a dugattyúálláson túl töltik, az extra formula összenyomja a légrést, megakadályozva a dugattyú megfelelő felfelé mozgását. Az eredmény egy első szivattyú, amely köp, majd gyenge áramlás következik. Ez elkerülhető, ha a gyártási rendelésben megadjuk a pontos töltési mennyiséget, és a tömeggyártás előtt a palackot a tényleges töltési szinttel teszteljük.
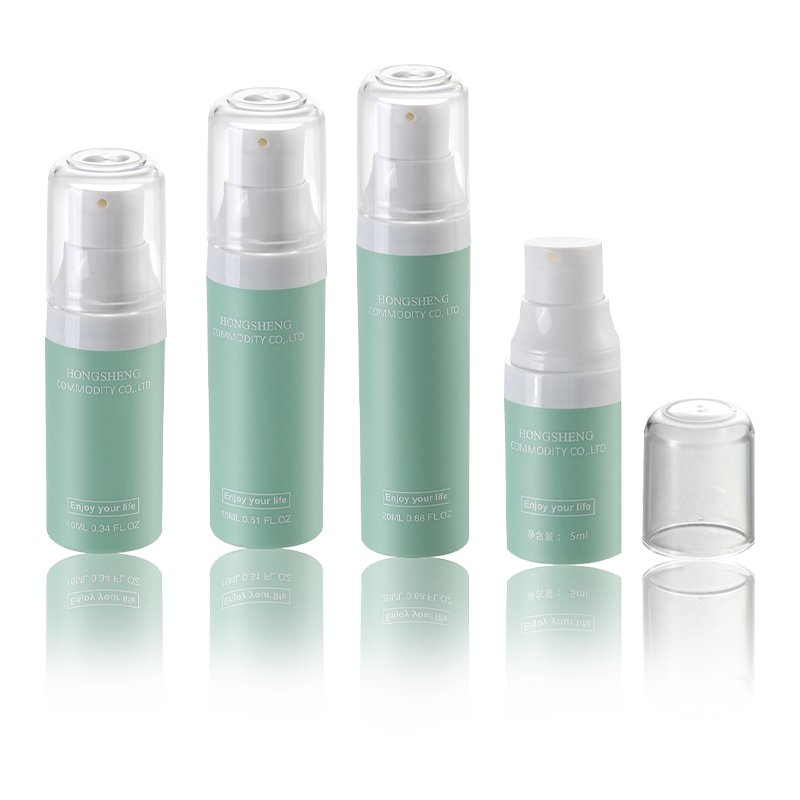
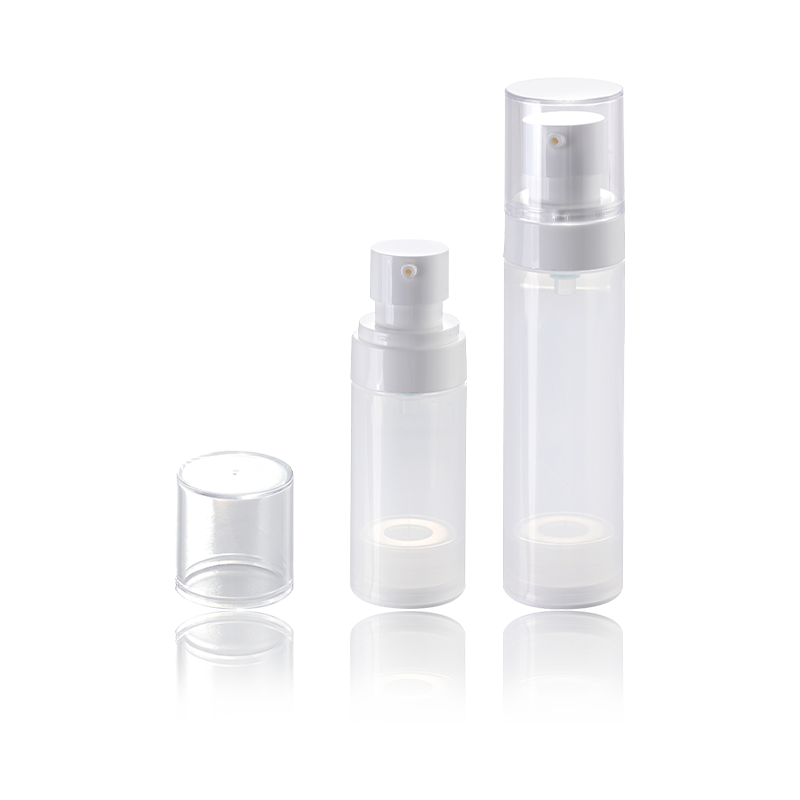
 HS-037A vákuumpalack széles kapacitástartományban Ez a vákuumpalack 30 ml-től 150 ml-ig terjed, 49 mm átmérőjű. Alkalmas a töltési mennyiséggel kapcsolatos problémák megoldására és a tömeges gyártás előtti tesztelésre. Termék megtekintése →
GYIK
Íme a válaszok az airless palackgyártást értékelő márkák leggyakoribb kérdéseire.
Mi a minimális rendelési mennyiség egyedi airless palackokhoz?
A MOQ anyagtól és mérettől függően változik. A szabványos PP levegő nélküli palackok esetében az MOQ-k általában 5000–10 000 egységnél kezdődnek, míg az egyedi formák nagyobb mennyiséget igényelhetnek. A PETG és PMMA palackok MOQ-ja általában magasabb a hosszabb gyártási ciklusok miatt. A beszállítójának fel kell osztania a MOQ-t formafejlesztésre és gyártási MOQ-ra, hogy tiszta képet kapjon.
Mennyi ideig tart az airless palackgyártás?
A tipikus gyártási idő a minta jóváhagyása után 25–35 nap. Ennek az időnek a nagy részét a formafejlesztés és a kísérleti próba emészti fel, ezt követi a tömeggyártás és a minőségellenőrzés. Mivel a levegő nélküli palackok több alkatrészt tartalmaznak, az összeszerelés és a töltősor koordinációjára is költségvetést kell fordítani.
Használható-e ugyanaz az airless flakon szérumhoz és krémhez is?
Ritkán. A szivattyúfej és a dugattyú geometriája egy adott viszkozitási tartományra van optimalizálva. Az alacsony viszkozitású szérum nem adagolható pontosan egy krémorientált pumpában, és a krém eltömítheti a szérumpumpát. A termékfejlesztést és a csomagolás kiválasztását együtt kell végezni.
Az airless palackok újrahasznosíthatók?
A legtöbb PP és PETG airless palack műszakilag újrahasznosítható, ha a dugattyú és a szivattyú eltávolítható vagy szétválasztható, és sok szállító ma már mono-anyagú kivitelt kínál. Néhány szivattyúszerkezet azonban fémrugót tartalmaz, ami megnehezítheti az újrahasznosítást; A teljesen műanyag levegő nélküli palackok jelentős javulást jelentenek az újrahasznosíthatóság terén. Az EU-ba vagy Észak-Amerikába történő export esetén kérje a szállítótól a REACH vagy az FDA anyagnyilatkozatait is.
Mit kell biztosítani a beszállítónak egy egyedi airless palack projekthez?
Kezdje a képletével, a kitöltési térfogattal, a célméretekkel, a kívánt formával és a kompatibilitási követelményekkel. A jelenlegi csomagolás vagy egy versenytárs termék mintájának megadása segít a szállítónak megérteni a szivattyú működését és az Ön által elvárt adagolást. Csökkenti a gyártási változtatások kockázatát is a szerszámozás megkezdése után.